
 En
Macchina per trafilatura a linea retta multiblocco: impostazione, matrici e selezione
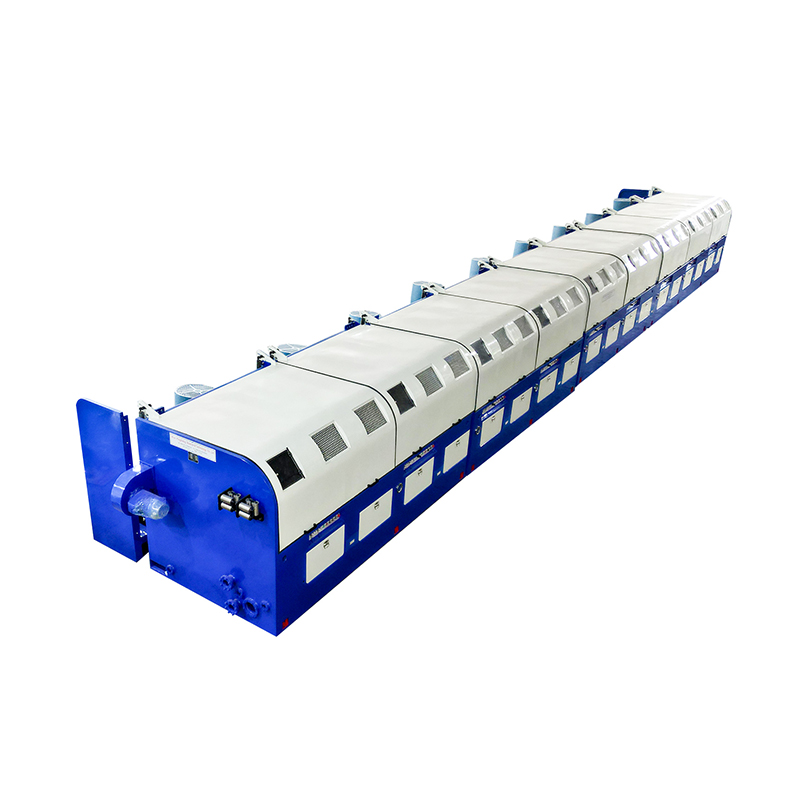
Cammina lungo una linea di disegno ben tracciata e potrai sentire la differenza. La macchina non si solleva; il ronzio persiste dal primo all'ultimo argano e l'operatore passa il turno a controllare gli stampi invece di inseguire gli anelli. Questa stabilità è la caratteristica pratica di una macchina per trafilatura a linea retta multiblocco: diversi blocchi di trafilatura in un'unica fila, un passaggio per blocco e filo che non si accumula mai tra le matrici.
Costruiamo attrezzature per trafilatura a Wuxi dal 1985 e da allora il layout multiblocco in linea retta è diventato il cavallo di battaglia della produzione di fili medi e fini. Questo articolo illustra come funziona effettivamente la macchina, cosa determina la qualità del filo e come abbinare la variante giusta al materiale e agli obiettivi di output.
Comprensione del layout in linea retta multi-blocco
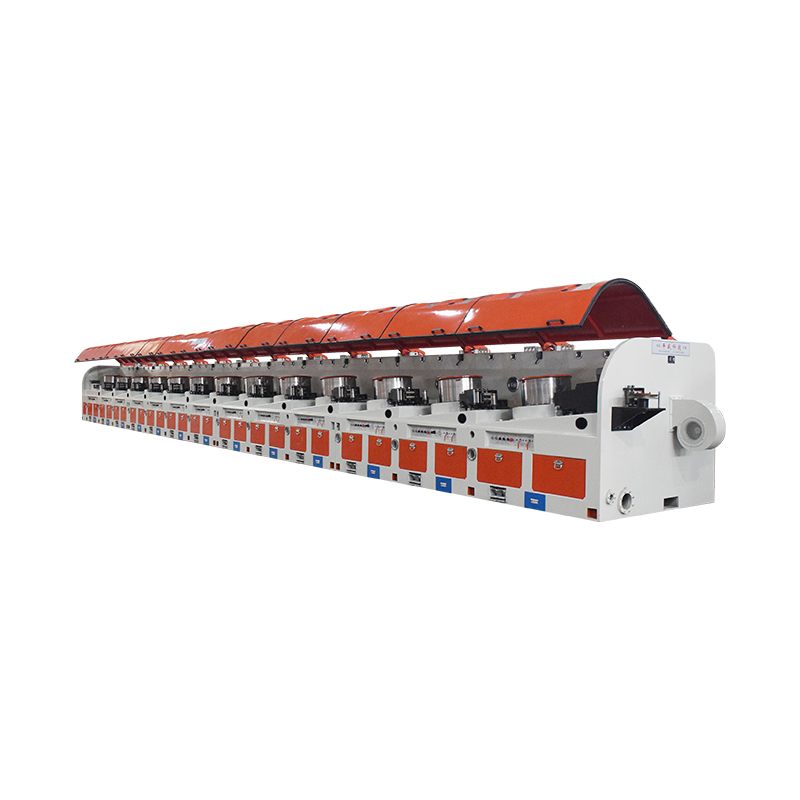
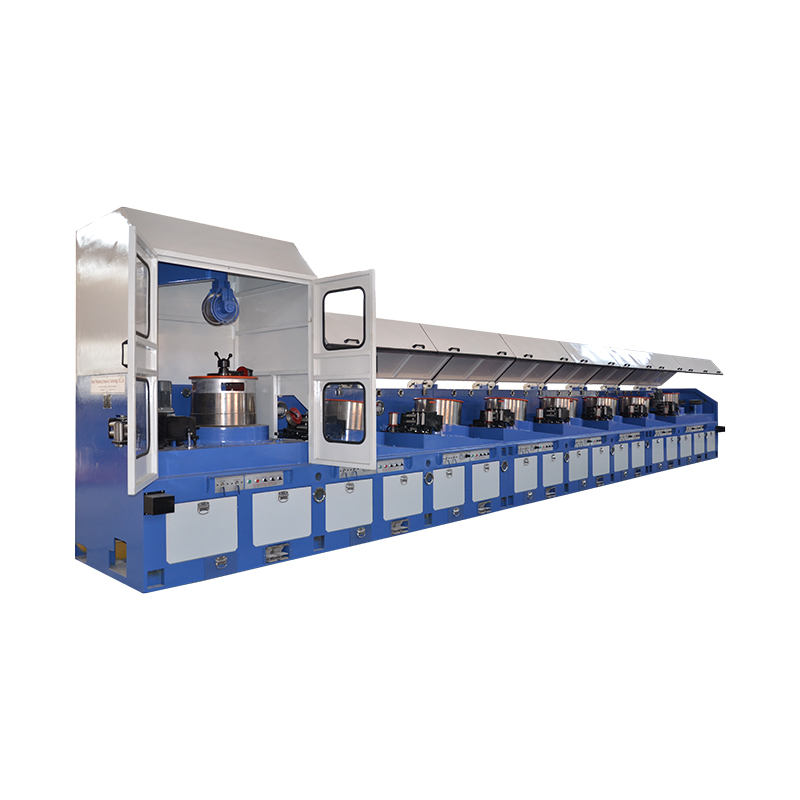
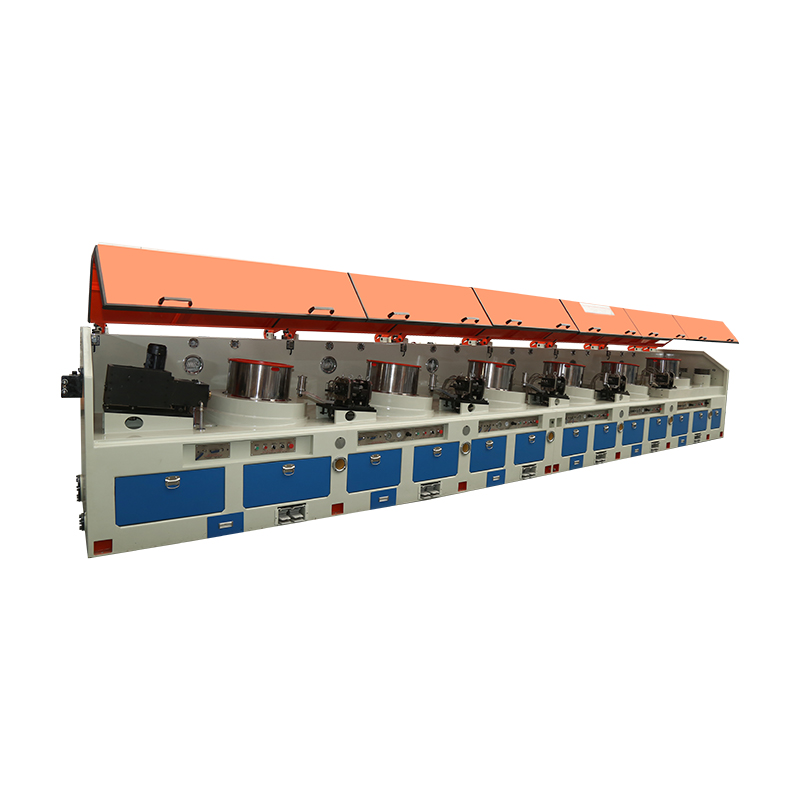
Una macchina multiblocco è, in sostanza, una macchina da disegno con più di un argano. Nella versione in linea retta tali cabestani sono montati in un'unica fila orizzontale, ciascuno azionato dal proprio motore tramite un riduttore. Il filo entra nella prima matrice, viene tirato dal primo blocco, poi passa direttamente alla seconda matrice e al secondo blocco e così via fino al passaggio finale. Nel mezzo non si accumula nulla.
Perché i blocchi si trovano in linea retta
I progetti che si accumulano si basano su bracci ballerini o rulli ad anello per trattenere un serbatoio di filo tra i passaggi. Una macchina in linea retta rimuove quel serbatoio e con esso tutta una serie di problemi. Meno pulegge toccano il filo, quindi ci sono meno possibilità di segnare la superficie. Il percorso del filo è breve e semplice da infilare. Un operatore in piedi in un punto sul pavimento può vedere ogni matrice, il che rende i controlli del calibro e i cambi della matrice più rapidi perché non c'è nessun circuito da svuotare prima.
Come le unità mantengono ogni passaggio al passo
Ogni passaggio allunga il filo, quindi il blocco successivo deve correre più velocemente esattamente dell'allungamento prodotto dallo stampo. Su una macchina moderna tale rapporto è mantenuto da azionamenti CA coordinati tramite un PLC, con piccole correzioni provenienti dal feedback della tensione o dal carico del motore. Quando il rapporto è corretto, il filo scorre con una tensione bassa e stabile, appena sufficiente per mantenerlo posizionato sul cabestano. Quando va alla deriva, i sintomi sono familiari a chiunque abbia esperienza in officina: filo allentato che scivola e si riga, o sovratensione che ovalizza la sezione, si usura precocemente e alla fine rompe il filo.
Filiere, raffreddamento e lubrificazione: dove si decide la qualità del filo
Due macchine con identica progettazione meccanica produrranno fili molto diversi a seconda di come vengono gestiti l'utensileria e il circuito di raffreddamento. La maggior parte delle conversazioni sulla qualità che abbiamo con i clienti si basano su questi tre punti.
Il dado fissa il soffitto
Un programma di passaggio è valido tanto quanto gli stampi che lo trasportano. L'angolo di attacco, la lunghezza del cuscinetto, la riduzione per passata e la qualità dell'inserto in metallo duro o diamantato lasciano il segno sulla finitura superficiale, sull'ovalizzazione e sullo stress residuo. Poiché una macchina in linea retta non ha un buffer di accumulo per assorbire le variazioni, uno stampo usurato si manifesta rapidamente come un cambiamento di tensione nel blocco successivo, il che in realtà è un utile avvertimento precoce se qualcuno sta guardando. Approfondiremo questa relazione in questa nota in che modo la scelta della matrice modella la qualità del filo finito .
Disciplina del raffreddamento e della lubrificazione
La trafilatura genera calore e il calore è nemico sia della durata dello stampo che della finitura superficiale. Su una macchina rettilinea i cabestani sono raffreddati internamente ad acqua e i portastampi sono inondati di lubrificante. Mantenere costante la temperatura dell'acqua di raffreddamento, mantenere la concentrazione dell'emulsione all'interno della fascia e osservare l'accumulo di olio e particelle metalliche fini nel serbatoio. Piccole derive qui raramente si annunciano; emergono settimane dopo come una vita breve o come una spirale opaca e irregolare.
- Temperatura e portata dell'acqua di raffreddamento ad ogni blocco
- Concentrazione dell'emulsione, pH e livello di contaminazione
- Posizionamento dello stampo, condizione del supporto e allineamento
- Superficie del filo dopo la prima e l'ultima passata
Abbinamento della variante della macchina al lavoro
Le macchine rettilinee multiblocco non sono un unico prodotto ma una famiglia. Le differenze risiedono nel modo in cui vengono guidati i blocchi, in come vengono tenuti gli stampi e in cosa ci si aspetta che la linea faccia a valle. La tabella seguente è un orientamento qualitativo piuttosto che una scheda tecnica; i programmi di passaggio, le velocità e le portate dei cavi effettivi devono sempre essere confermati rispetto al proprio materiale.
| Variante della macchina | Struttura del disegno | Dove di solito si adatta |
|---|---|---|
| Multiblocco ad alta velocità | Blocchi multipli guidati in modo indipendente in linea | Corse di filo medio-fine in cui la velocità di uscita è la priorità |
| Cassetta ad azionamento diretto e con rotolamento | Blocchi ad azionamento diretto con matrici montate su cassetta | Gestione più delicata degli stampi e cambio rapido delle cassette |
| Trafilatura continua del tipo a puleggia | Combinazione di puleggia e tamburo per una trazione continua | Linee in cui la continuità del disegno ininterrotta conta di più |
| Versione del dispositivo di punteggio | Blocchi in linea retta più un'unità di punteggio in linea | Filo che necessita di una superficie di calettatura meccanica per la lavorazione successiva |
| Linea di cavi ad alto tenore di carbonio e PC | Linea di disegno in linea retta configurata per gradi ad alto contenuto di carbonio | Produzione di filo di cemento precompresso e filo di acciaio ad alto tenore di carbonio |
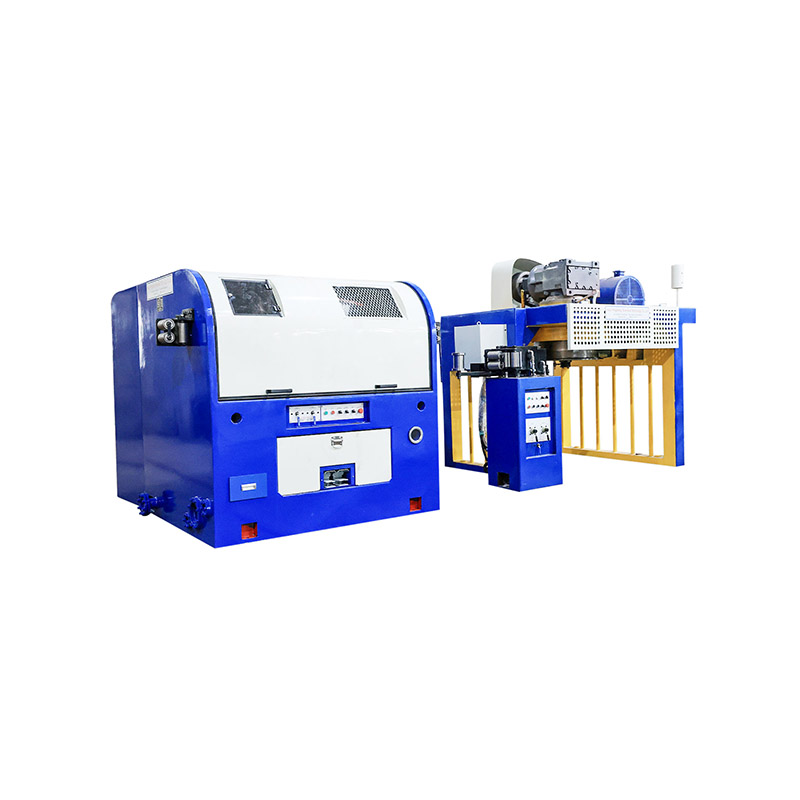
La gamma completa, inclusa la serie multiblocco, è elencata sotto il ns macchina per trafilatura in linea retta categoria, in modo da poter confrontare le configurazioni fianco a fianco prima di restringere la scelta.
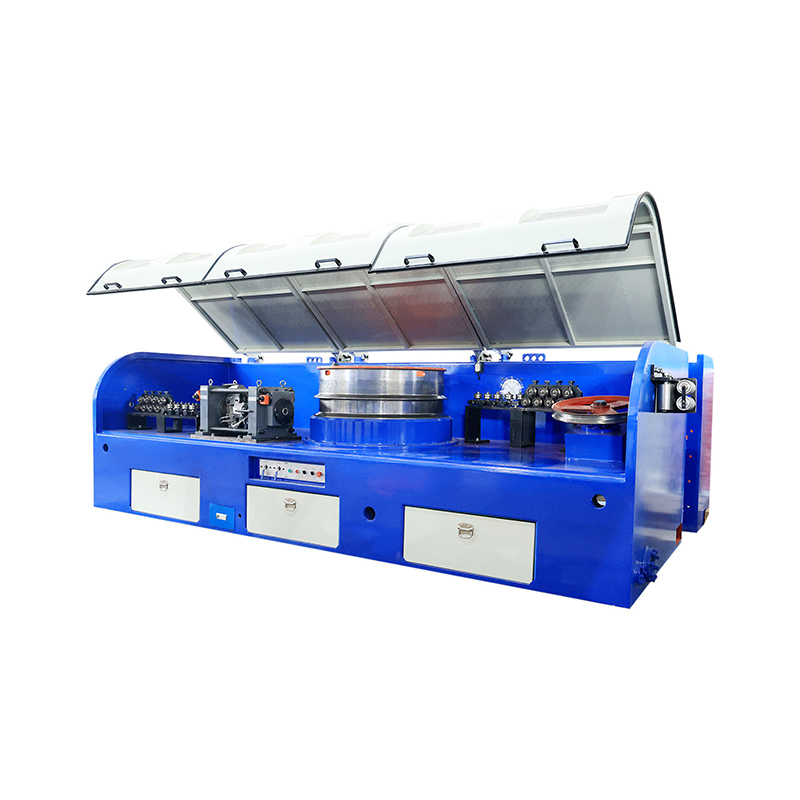
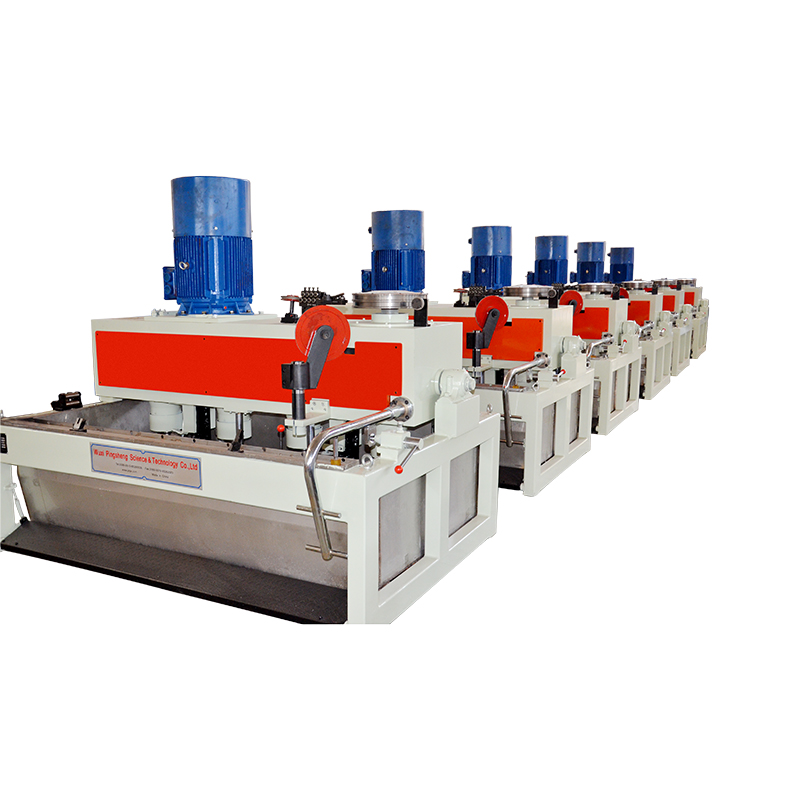
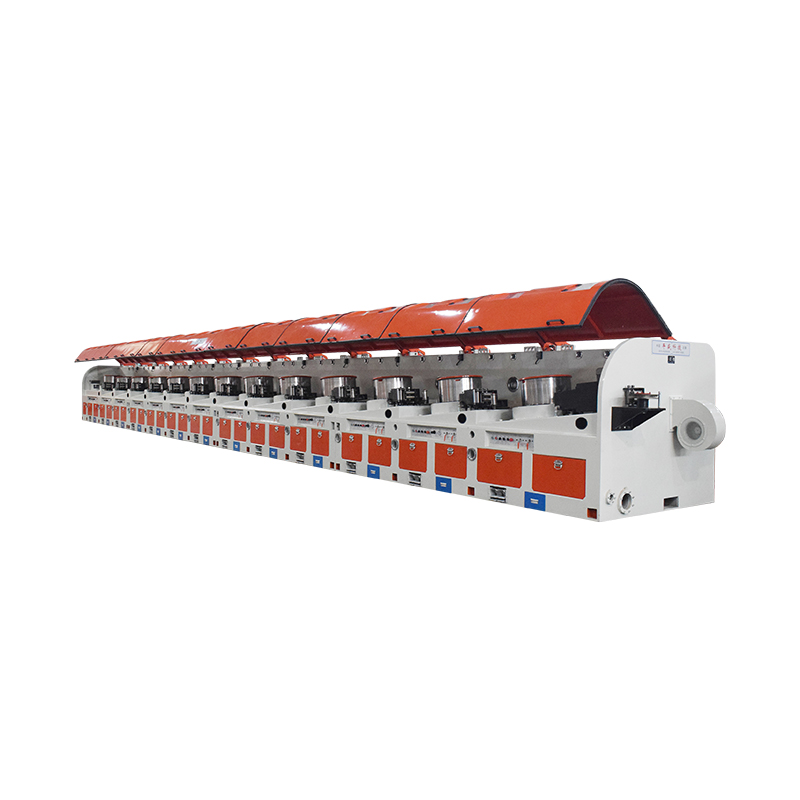 Macchina per trafilatura a linea retta multiblocco ad alta velocità Una trafilatrice rettilinea multiblocco per una produzione continua ad alta velocità, che offre un funzionamento regolare, una ridotta rottura del filo e un facile monitoraggio e controllo. Visualizza il prodotto →
Dove queste macchine guadagnano il loro mantenimento
Le applicazioni più evidenti riguardano i fili ad alto contenuto di carbonio e PC, dove la tensione costante su molti passaggi spesso fa la differenza tra una bobina che soddisfa le specifiche di trazione e una che deve essere rilavorata. Il filo di cemento precompresso e il filo di acciaio ad alto tenore di carbonio richiedono entrambi un programma che mantenga il filo fresco, mantenga la superficie pulita e mantenga ogni blocco sincronizzato, perché non c'è spazio per un anello allentato in cui nascondersi.
Una linea costruita per questi gradi riunisce i blocchi di trafilatura, il raffreddamento, la lubrificazione e il controllo della tensione in un unico sistema, motivo per cui generalmente la consideriamo una linea di produzione piuttosto che una singola macchina.
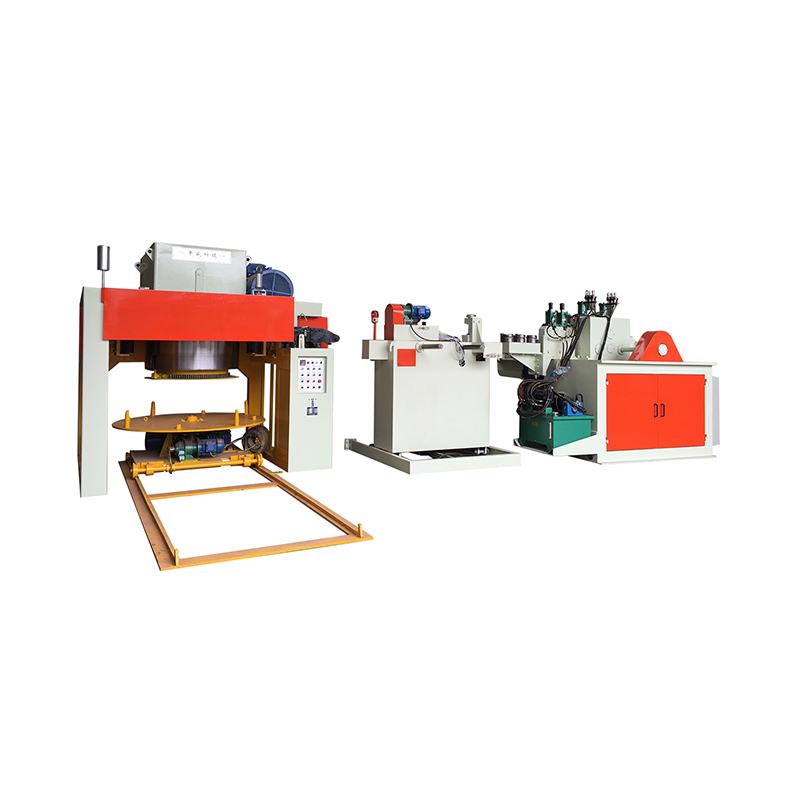
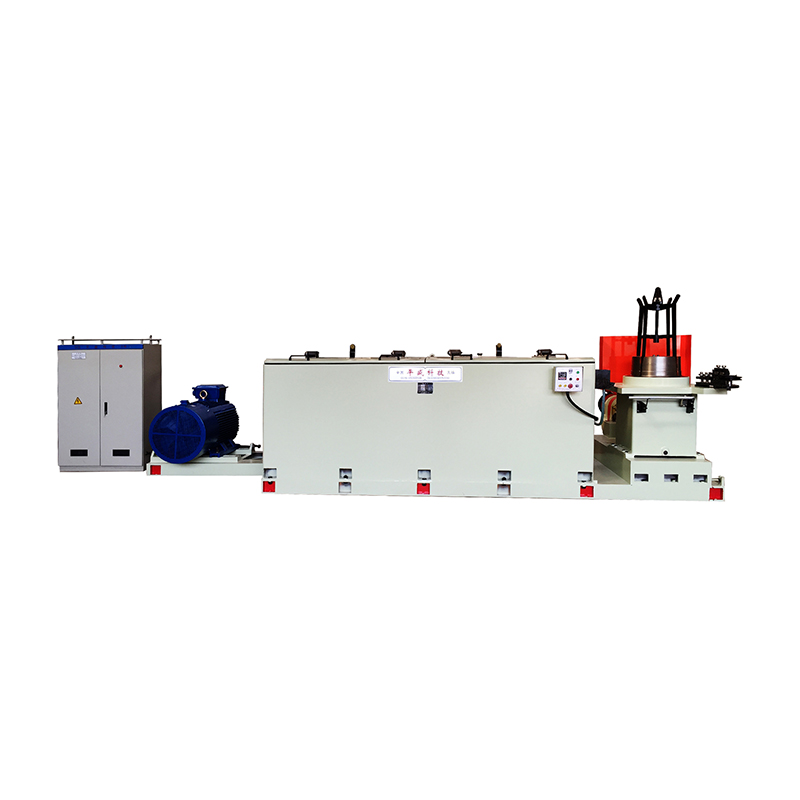
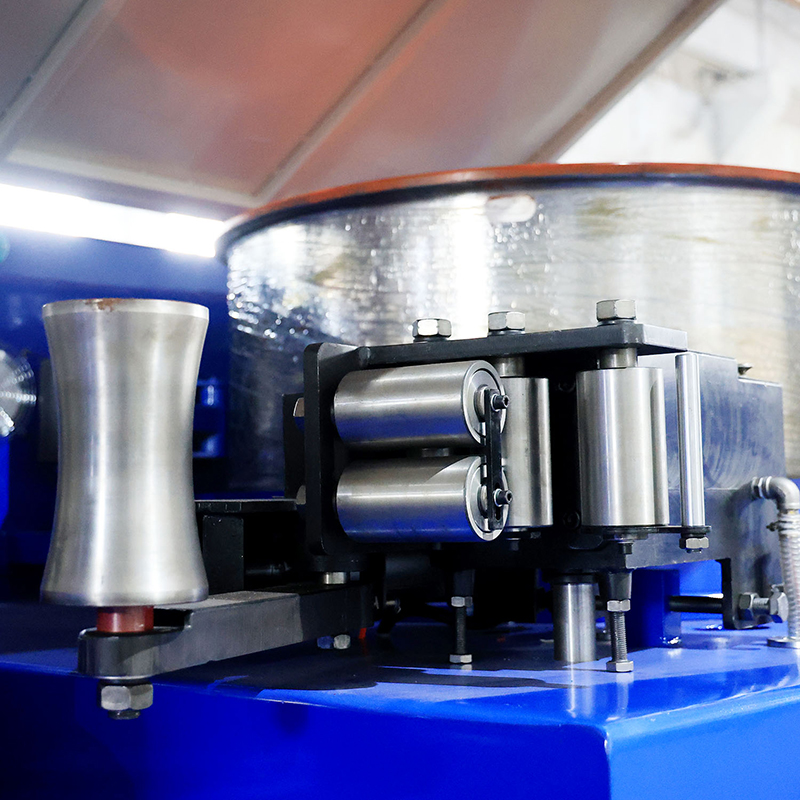 Linea di trafilatura retta con filo ad alto tenore di carbonio e PC Una linea di produzione per fili ad alto contenuto di carbonio, cemento precompresso e PC, che combina filiere di trafilatura, controllo automatico della tensione e un motore ad alta velocità per il funzionamento continuo. Visualizza il prodotto →
Al di fuori di questi gradi, lo stesso layout è ampiamente utilizzato negli stabilimenti di prodotti metallici che trafilano il filo in più passaggi a velocità. La logica è valida ovunque la produttività, la qualità della superficie e la tensione stabile siano tutte importanti allo stesso tempo.
L'attrezzatura attorno alla macchina
Una macchina da disegno raramente funziona da sola. Il profitto nella parte anteriore e la raccolta nella parte posteriore determinano quanto bene la stabilità della macchina sopravvive al viaggio da una bobina all'altra. Un profitto scarsamente abbinato introduce picchi di tensione che nessuna quantità di messa a punto della guida può rimuovere completamente, e una ripresa con un controllo di traslazione allentato annulla un buon lavoro di disegno con un pacchetto mal costruito.
La tensione di avvolgimento merita particolare attenzione sul filo sottile, perché la bobina è il luogo in cui ogni variazione a monte viene infine congelata nel prodotto. Sincronizzare la velocità di avvolgimento con l'ultimo blocco e mantenere costante la tensione man mano che il diametro della rocca aumenta è ciò che produce una bobina che si svolge in modo pulito presso lo stabilimento del cliente. Le unità di trattamento superficiale, sia per la pulizia che per il rivestimento, si trovano nella stessa catena e dovrebbero essere specificate come parte della linea piuttosto che aggiunte successivamente.
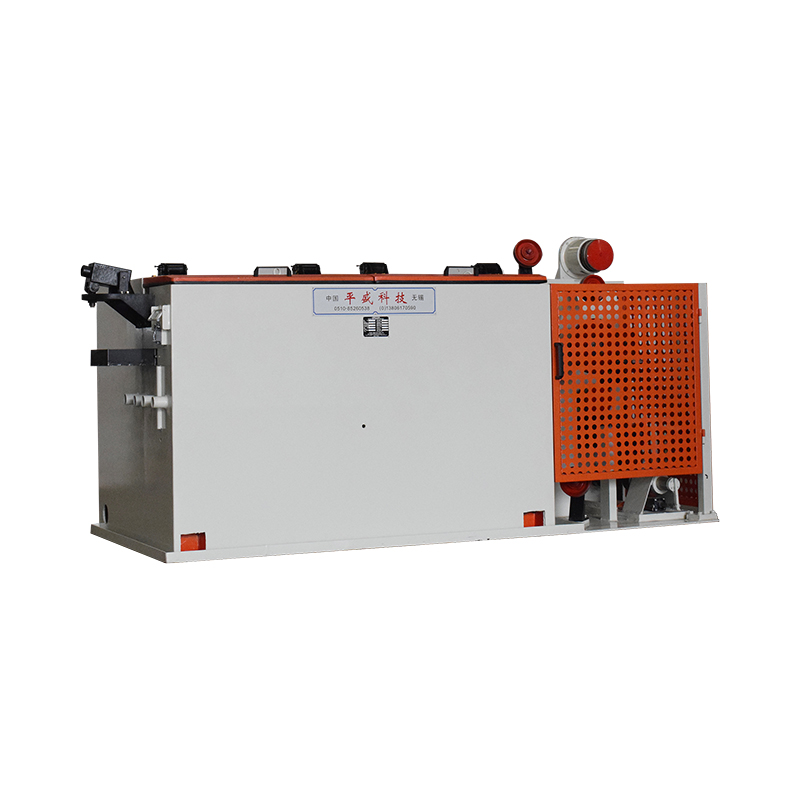
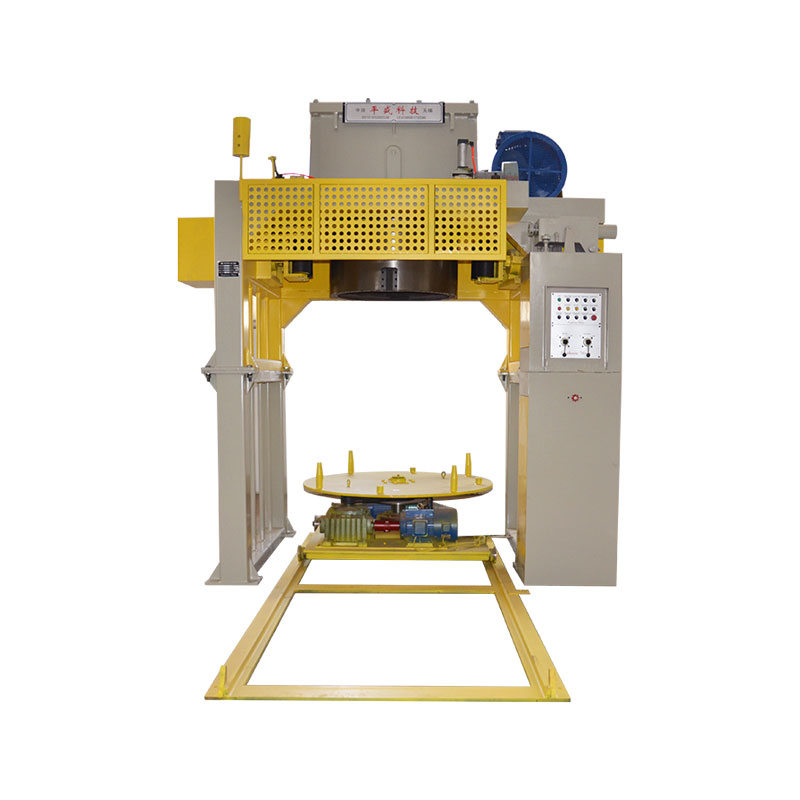
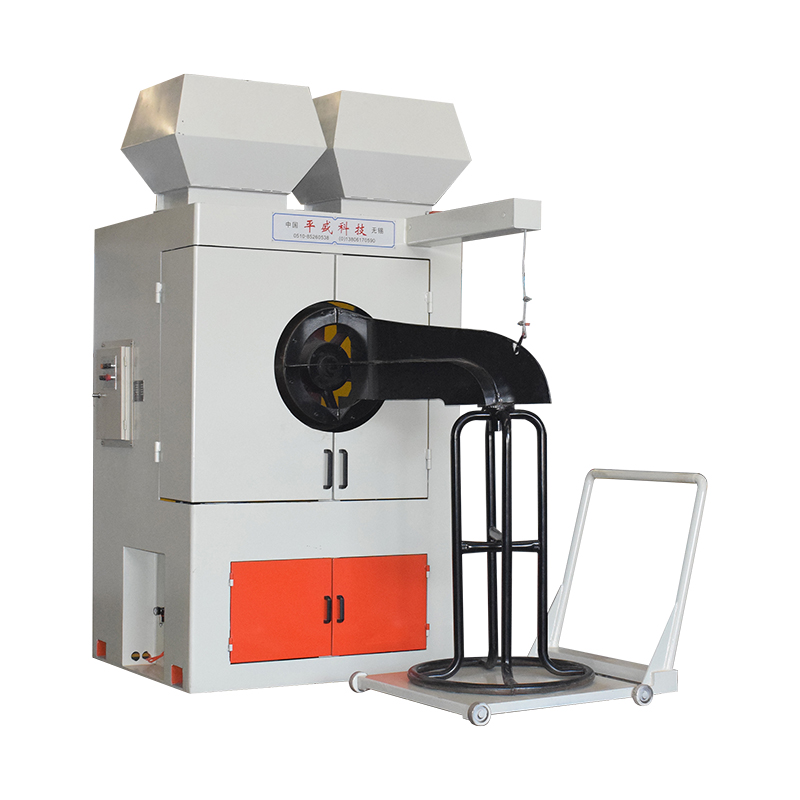 Macchine per la raccolta del filo e attrezzature per l'avvolgimento Sette opzioni di raccolta e avvolgimento per linee metalliche, con velocità, tensione e diametro della bobina regolabili per supportare un avvolgimento pulito e la protezione della superficie. Visualizza il prodotto →
Una pratica lista di controllo per la selezione
Quando un cliente chiede quale configurazione gli si addice, le risposte utili provengono da una manciata di numeri che di solito già possiede. Portateli nella conversazione e la lista dei candidati diventa ovvia:
- Diametro del filo di ingresso e condizioni della superficie, inclusa la modalità di alimentazione della bobina
- Diametro finito e fascia di tolleranza da rispettare
- Grado del materiale e riduzione tollerata per passaggio
- Numero di passaggi richiesti, che imposta il conteggio dei blocchi
- Velocità della linea target alla dimensione finita e limite di velocità del passaggio più lento
- Formato di pay-off e di avvolgimento: dimensioni della bobina, peso della bobina, requisiti di traslazione
- Controllare le aspettative, compresi i dati che la linea dovrebbe riportare
- Spazio disponibile, fondamenta, acqua di raffreddamento e capacità elettrica
- Chi manterrà la macchina e quali ricambi vuoi sullo scaffale
Installazione, sicurezza e cura quotidiana
La maggior parte dei problemi che dobbiamo affrontare nel primo anno sono riconducibili alla messa in servizio piuttosto che alla progettazione. Una macchina che non è livellata e cementata correttamente mostrerà vibrazioni a velocità più elevate. Un anello di tensione calibrato su vuoto anziché su carico rimarrà leggermente fuori posto per mesi. Prendetevi il tempo necessario per l'installazione e la macchina ve lo ripagherà.
La sicurezza appartiene alla stessa conversazione. Protezioni sull'area del cabestano, arresti di emergenza affidabili in ogni posizione dell'operatore e una routine disciplinata di cambio stampo con la trasmissione bloccata non sono extra opzionali su una macchina che tira il filo ad alta velocità. Dal punto di vista della manutenzione, un ritmo semplice funziona bene: controllo settimanale del circuito di raffreddamento e dell'emulsione, verifica mensile della messa a punto della trasmissione, ispezione dell'inventario degli stampi e del supporto trimestrale.
Costruito a Wuxi, funzionante in tutto il mondo
Siamo Wuxi Pingsheng Science & Technology Co., Ltd. e la nostra storia è iniziata nel 1985. Per più di tre decenni ci siamo concentrati sulle apparecchiature di trafilatura: macchine rettilinee, macchine a umido, macchine verticali invertite, unità combinate e le apparecchiature di svolgimento, avvolgimento e trattamento superficiale che le circondano. Il nostro sistema di gestione della qualità è certificato ISO 9001 e deteniamo numerosi brevetti sui nostri progetti.
I nostri clienti sono produttori di prodotti metallici in patria e all'estero e il nostro sito web è pubblicato in diverse lingue perché è lì che si trova il nostro mercato. Se stai valutando una macchina per trafilatura in linea retta multiblocco per il tuo impianto, il primo passo più utile è una conversazione breve e pratica sul tuo filo, sul programma di passaggi e sul tuo obiettivo di produzione. Inviaci i numeri che già possiedi e ti diremo onestamente quale configurazione ha senso prima che qualcuno inizi a parlare di prezzo.